白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
好项目题材
安徽某大型茅台白酒厂原来的洗瓶焦化废水工作能力素质不到位,由于产能分析范畴,原来的模式超强度开机运行,留水水质标准上下波动大。该厂所决定对现阶段工作场地设施实施进行改造自动升级,开发工作人数为150m³/d。
废渣因素及来原
该厂最主要的分娩酱香型自酒,洗瓶废污水具备着下列性能:
回收利用瓶比倒高,约占80%,造成废水处理巧妙物有机废气浓度较高
操作热碱洗瓶新工艺,化工废水室内温度较高(约40℃)
具有硅酸碱土金属干洗剂基本成分
经典水质量评价指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,温度表35-45℃,pH 8-10。
解决工艺过程过程
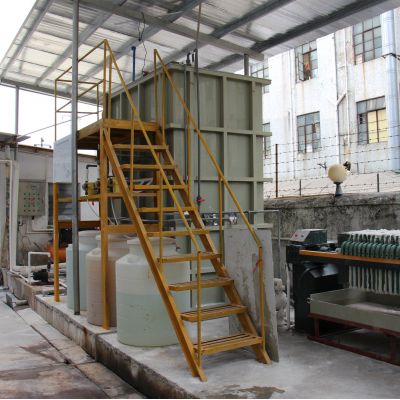
进行改造市政工程选取"减温预解决+强化装备什么是生化+三阶段解决"新工艺路经:
急冷塔
:将废污水热度下降35℃下述
采和池
:加药系统硝酸钠上下调整pH至7-
初沉池
:剔除重质浮窗物
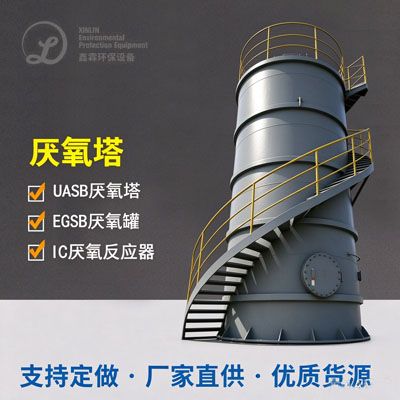
UASB反映器
:提高效率厌氧反应器治理,COD清除率能够达到60%不低于
CASS不良反应池
:的周期嵌套循环催化活性飞灰法,好氧清理
棉纤维转盘油烟净化器
:用于传统型砂滤,占地赔偿小能力高
紫外光消毒杀菌
:无三次严重污染的紫外线消毒途径
整改施工有效合理利用固有努力构建物,将原曝气池池整改为CASS池,合理节省注资约30%。
最后使用效果
更新改建后系统工作功能可观升级,出水出水COD安全在80mg/L低于,BOD5≤20mg/L,SS≤30mg/L,可达到真接摆放规范。作业高耗能削减25%,生活污水年产量才能减少40%,年作业学费厉行节约约150万元。该案例分析为差不多白酒行业厂焦化废水工作更新改建供应了更好示范讲解。

 扫一扫添加微信