一、注塑工艺厂排放物简况
注塑工艺成型加工制作工艺 广泛性采用于塑材质研发,但在升温、注塑工艺成型、水冷却过程中 中会生产大量印刷废气,最主要的成份是指:
非甲烷气体总烃(NMHC)
:金属微粒熔融时挥发释放,盐浓度常见在50-300mg/m³;
苯系物(如苯、甲苯、二甲苯)
:个部分化学原料加剂降解导致,具剧烈具有刺激性性;
小粒物(PM)
:出自于pp塑料粉尘浓度及脱膜剂挥发性,比表面积多在0.1-10μm;
有异味化学物质
:如醛类、大环内酯等低渗透压但高五感太敏感度的酚类化合物。
烟粉尘优点:
室温冲击大
:注塑加工机相应有机废气物高温大约60-120℃;
酸度不稳固
:有地域差异 的生产的阶段的排放地域差异取得;
含量有难度
:含导致癌症物(如苯并芘)和三氧后驱物(如烯烃)。
二、治理 常见问题与重点
(一)高技术重难点
多个分联动进行处理
:需还我们要除VOCs、粒子物和气味;
风口尺寸切换
:注塑加工机开闭模以至于废气量瞬时變化(±30%);
分次破坏保持
:活力炭修改、污水带来等延伸状况。
(二)至关重要基本原则
操作步骤
技术设备特殊要求
集气体统
用柔软通风管+交流变频制冷机,捕集器成功率≥90%
预治疗
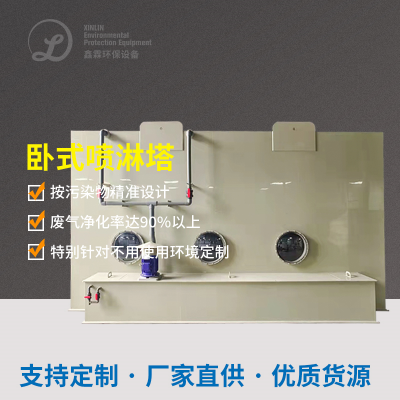
感应电降尘或湿式净化出掉≥95%的PM2.
内在施工工艺
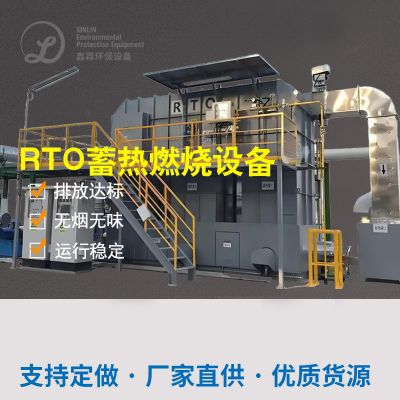
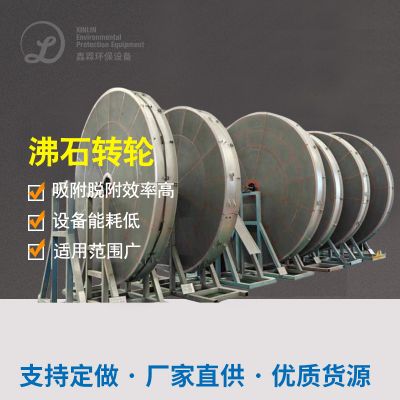
沸石转轮+RTO(更最合适大风大雨量)、活力炭吸出+离子液体燃燒(更最合适小占比占比)
排放出原则
非甲烷气体总烃≤60mg/m³(GB 31572-2015)
三、典型事例讲解
事例1:某各类汽车配饰注塑成型厂RTO体统拆除
项目流程经验
:
12台500T注塑加工机,总功率80,000m³/h
原使用的UV光氧产品,污染物超预算2.7倍
完成方法
:
定级治理
:
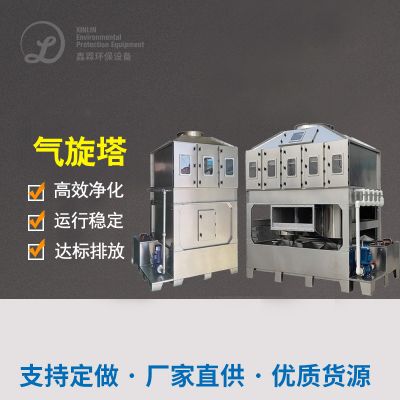
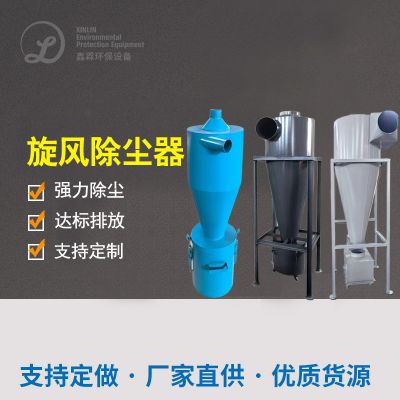
二级:飓风降尘+急冷塔(散热至40℃下列)
下级:沸石转轮精提(精提比10:1)
三类:RTO焚烧处理(热高效率≥95%)
运营功能
:
VOCs除去率98.6%,年节能减排量达42吨
余热工业废水处理于烘料系统化,大大节省绿色气服务费110万元/年

 扫一扫添加微信